En este episodio de ZwitterCo Unfiltered, Jon Goodman, junto con Scott Brown y Leonid Semenihin, responden a las preguntas de los clientes sobre los programas de limpieza de sistemas de membrana. El equipo compara cómo se limpian los sistemas de ultrafiltración, ósmosis inversa y nanofiltración en Norteamérica y Europa, y analiza por qué estos programas pueden variar tanto según la región, el tipo de fluido de entrada y el diseño del sistema.
La limpieza es uno de los temas que más consultan los clientes de ZwitterCo, y también uno de los aspectos menos estandarizados del funcionamiento de un sistema de membranas. En este episodio de ZwitterCo Unfiltered, el presentador John Goodman conversó con Leonid Semenihin, ingeniero de ventas europeo de ZwitterCo, y Scott Brown, especialista en la industria láctea en Norteamérica, para explicar cómo funcionan los programas de limpieza para ultrafiltración, ósmosis inversa y nanofiltración, y por qué estos programas varían tanto según la ubicación de la planta.
Conceptos básicos sobre temperatura y surfactantes
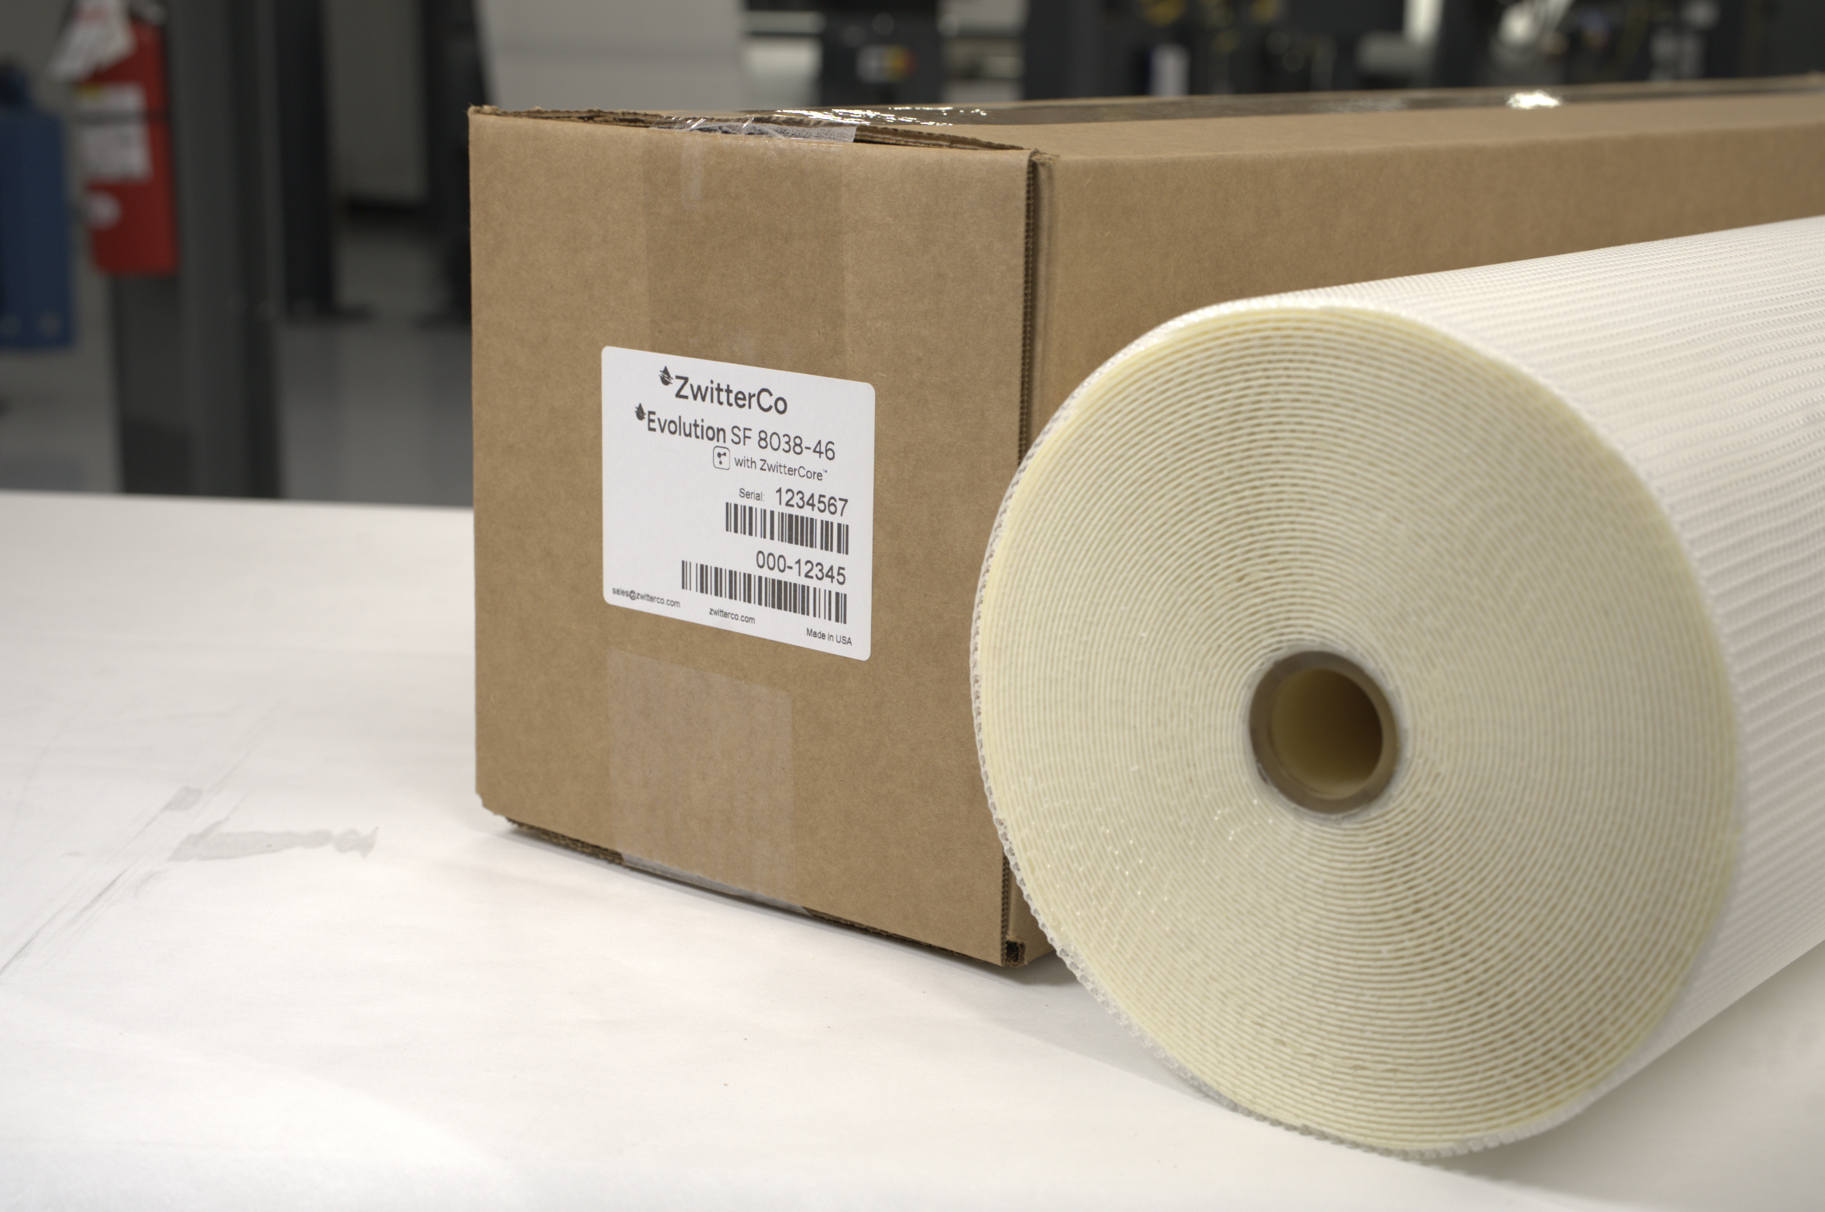
La conversación comenzó con dos preguntas frecuentes en ZwitterCo. El límite de temperatura de funcionamiento de las membranas Evolution es de 55 °C, con una limpieza a 50 °C, lo que coincide con los límites de las membranas convencionales moldeadas sobre soportes de poliéster, permitiendo así que los elementos Evolution sirvan como sustitutos directos. En cuanto a la selección de surfactantes, se recomendó evitar los surfactantes aniónicos durante la carga completa del sistema y mantenerse completamente alejado de los surfactantes catiónicos, como los compuestos de amonio cuaternario.
Los tensioactivos no iónicos son la opción preferida. Una complicación que suelen encontrar los clientes es que las fichas técnicas y las hojas de datos de seguridad no siempre indican si un limpiador formulado o un producto enzimático contiene un tensioactivo aniónico o no iónico, por lo que conviene confirmarlo directamente con el proveedor de productos químicos de limpieza.
¿Por qué difieren los programas de limpieza europeos y norteamericanos?
Leonid explicó que el cloro se ha eliminado en gran medida de los programas de limpieza europeos porque los subproductos de reacción de los agentes que lo contienen pueden ser tóxicos y bioacumulativos, y no existen límites de seguridad alimentaria establecidos para todos ellos. En su lugar, muchos clientes europeos recurren a la limpieza PHT, un programa de pH y temperatura elevados en el que la etapa alcalina final se lleva a cabo a 60-70 °C y un pH entre 10 y 12, en lugar de los 50 °C estándar. La limpieza PHT se utiliza casi exclusivamente en la ultrafiltración; la ósmosis inversa y la nanofiltración en Europa siguen prácticamente los mismos pasos de limpieza que en Norteamérica, ya que los elementos de ósmosis inversa estándar no soportan las temperaturas de la limpieza PHT.
El calor también puede servir como paso de desinfección independiente. Mantener un sistema a 70 °C durante 20 a 30 minutos funciona como una pasteurización por lotes sin añadir productos químicos, y algunos clientes combinan este mantenimiento con la etapa alcalina final para desinfectar y limpiar en un solo paso.
La desventaja se hace evidente en sistemas más grandes y complejos, donde controlar la temperatura de manera uniforme en cada sección de la tubería se vuelve difícil. Algunos clientes que se enfrentaron a este desafío han comenzado a cambiar su proceso de desinfección, pasando del tratamiento térmico al ácido peracético. El ácido peracético también se utiliza en Europa, aunque más comúnmente como oxidante para mejorar el rendimiento de la limpieza que como desinfectante. ZwitterCo aún no dispone de datos propios sobre el funcionamiento de las membranas Evolution PCM o Evolution SF a 70 °C para la desinfección, y está realizando pruebas con clientes interesados.
Un programa típico norteamericano
Scott describió una secuencia de limpieza común en EE. UU.: un enjuague de producción y un enjuague de precipitación corto, seguido de un lavado alcalino de aproximadamente 15 minutos con un pH de entre 10.5 y 10.7 para aflojar la mayor parte de la suciedad, otro enjuague y, a continuación, un lavado cáustico recirculado durante 20 a 25 minutos a un pH cercano a 11. Muchos programas añaden después un lavado enzimático con un pH de entre 9 y 10, que se realiza a una temperatura más baja para preservar la actividad enzimática.
El paso enzimático suele ser la parte más cara y la que más tiempo consume del programa. Dado que las membranas Evolution no se ensucian como los elementos convencionales, algunos clientes han podido prescindir por completo del lavado enzimático, lo que, según las estimaciones de Scott, supone un ahorro de unos 45 minutos de lavado, más otros 15 o 20 minutos de enjuague y agua de enjuague, además del ahorro en costes de productos químicos.
En el ámbito europeo, Leonid señaló que los clientes de proteínas vegetales a veces realizan hasta tres pasos enzimáticos distintos en un solo programa: uno para descomponer la suciedad proteica, un paso con lipasa para la suciedad grasa y, en algunos casos, un paso con celulasa para la suciedad fibrosa.
Por qué no hay dos plantas que limpien de la misma manera.
Ambos invitados coincidieron en que los programas de limpieza varían mucho incluso dentro de un mismo país. Scott señaló las diferencias en la dureza del agua local, desde Idaho hasta California, Texas y Nuevo México, si una planta usa agua de pozo purificada o ablandada, la antigüedad de los separadores de la planta y la tendencia de las plantas a operar muy por encima de su capacidad de diseño original. Un cliente del norte de California que cambió a una desinfección semanal por calor, después de ajustar los controles del sistema que originalmente lo apagaban a 50 °C (122 °F), vio resueltos sus problemas de bacterias.
En el caso específico de la ósmosis inversa y la nanofiltración, Leonid describió el programa europeo típico como un prelavado con una solución alcalina, un lavado alcalino completo, un limpiador enzimático, una etapa ácida para inactivar la enzima y eliminar la materia residual, y una etapa alcalina final. La ultrafiltración añade una etapa de desinfección térmica posteriormente; la ósmosis inversa la omite porque la membrana no tolera la temperatura. En Norteamérica, la desinfección por ósmosis inversa suele utilizar ácido peracético a baja temperatura, alrededor de 70 °C, en lugar de calor, ya que calentar el ácido peracético provoca la liberación de gases y crea un entorno inseguro.
Hable con ZwitterCo sobre su programa de limpieza.
Si está intentando determinar en qué punto se encuentra su propio programa de limpieza, ya sea que tenga preguntas sobre la selección de tensioactivos, la limpieza con PHT o hasta qué punto puede reducir los pasos enzimáticos, comuníquese con ZwitterCo para analizar su sistema y aplicación específicos.