Die Lebensmittel- und Getränkeindustrie sieht sich mit immer strengeren Vorschriften zur Abwasserentsorgung konfrontiert. Insbesondere müssen Anlagen strenge Grenzwerte für wichtige Parameter wie den biochemischen Sauerstoffbedarf (BSB), den chemischen Sauerstoffbedarf (CSB), den Gesamtgehalt an Schwebstoffen (TSS) und andere Schadstoffe einhalten. Die Nichteinhaltung dieser Grenzwerte kann zu Geldstrafen, Betriebsunterbrechungen und Reputationsschäden führen.

Die Integration der Membranbioreaktortechnologie (MBR) mit fortschrittlichen Umkehrosmosemembranen (RO) stellt einen zuverlässigen, mehrstufigen Behandlungsansatz dar, um diese Schadstoffe wirksam zu entfernen und die Einhaltung gesetzlicher Vorschriften zu gewährleisten.
MBRs und RO verstehen
Grundlagen des Membranbioreaktors (MBR)
Ein MBR vereint biologische Abwasserbehandlung mit Membranfiltration in einem kompakten Design. Schwebemikroben zersetzen organische Schadstoffe, während spezielle Membranen Schwebstoffe, Bakterien und andere Verunreinigungen zurückhalten. Das Ergebnis ist ein Abwasser, das deutlich sauberer ist als das eines herkömmlichen Belebtschlammsystems.
Grundlagen der Umkehrosmose (RO)
Die Umkehrosmose ist ein druckgetriebenes Verfahren, bei dem Wasser durch eine semipermeable Membran gepresst wird. Dabei werden gelöste Feststoffe, Salze, nicht biologisch abbaubare organische Stoffe und andere feine Partikel entfernt. Das Permeat (oder aufbereitete Wasser) weist extrem niedrige Schadstoffkonzentrationen auf und eignet sich häufig zur Wiederverwendung und für Anwendungen, die nahezu Trinkwasserqualität liefern.
Vorteile der Kombination von MBR und RO für die Einhaltung der Abwasservorschriften
 Strenge Schadstoffentfernung
MBRs reduzieren effektiv BSB, TSS und andere Makroschadstoffe. In der anschließenden RO wird das entstehende Wasser gereinigt, um gelöste Salze und andere Moleküle zu entfernen, die in Lebensmittel- und Getränkeabwässern häufig vorkommen. Dieser mehrstufige Ansatz führt zu einem Abwasser, das die strengen Abwassernormen erfüllt oder übertrifft.
Reduzierter Fußabdruck
Sowohl MBR- als auch RO-Systeme können so konzipiert werden, dass sie relativ kompakt sind. Dies ist besonders vorteilhaft für Lebensmittel- und Getränkefabriken, in denen der Platz oft begrenzt ist. Durch die Integration dieser Prozesse können Anlagen den Tankbedarf reduzieren und den Gesamtplatzbedarf im Vergleich zu herkömmlichen Systemen minimieren.
Niedrigere Betriebskosten (bei Optimierung)
Obwohl sowohl MBR- als auch RO-Systeme Energie benötigen, lassen sich die langfristigen Kosten durch eine durchdachte Systemplanung und geeignete Betriebsstrategien deutlich senken. Ein qualitativ hochwertiges MBR-Abwasser kann die Verschmutzung der RO-Membranen verringern, die Reinigungshäufigkeit reduzieren und die Membranlebensdauer verlängern. Allerdings sind häufig organische Reststoffe vorhanden, die den RO-Betrieb beeinträchtigen können. Um dies zu verhindern, kann eine moderne RO-Membran eingesetzt werden, die dieser Verschmutzung besser widersteht, die Membranlebensdauer verlängert und den Betriebsdruck sowie den Energiebedarf senkt.
Abfallminimierung
MBRs produzieren bekanntermaßen weniger Schlamm als herkömmliche biologische Verfahren. Dies senkt die Entsorgungskosten unmittelbar. Die RO-Stufe konzentriert gelöste Schadstoffe zusätzlich, sodass diese effizienter entsorgt werden können als große Mengen flüssiger Abfälle.
Integrationsherausforderungen meistern
Operative Komplexität
Die Kombination zweier Membranprozesse erfordert besondere Aufmerksamkeit hinsichtlich Durchflussraten, Transmembrandrücken und Reinigungsprotokollen. Jedes System muss optimal aufeinander abgestimmt sein, um maximale Effizienz und minimale Ausfallzeiten zu gewährleisten.
Membranverschmutzung
Abfallströme in der Lebensmittel- und Getränkeindustrie sind reich an Zucker, Proteinen und Fetten, die auf herkömmlichen Membranen schnell zu Biofouling und Ablagerungen führen können. Sorgfältige Vorbehandlung und gründliche Reinigungsverfahren sind zwar weiterhin unerlässlich, doch der Einsatz fortschrittlicher Membrantechnologie kann diese Herausforderungen deutlich verringern und so zu einer stabileren Leistung über die Zeit beitragen.
Kosten und Wartung
Die anfänglichen Investitionskosten für MBR+RO-Systeme können zwar höher sein als bei herkömmlichen Anlagen, sie liefern jedoch ein qualitativ hochwertigeres Abwasser, das die Einleitungs- oder Wiederverwendungsanforderungen dauerhaft erfüllt. Darüber hinaus kann die Wahl einer langlebigen, foulingresistenten Membrantechnologie die Gesamtbetriebskosten (TCO) deutlich senken, indem sie die Membranlebensdauer verlängert, Leistungseinbußen durch Fouling entgegenwirkt und die chemische und mechanische Stabilität aufrechterhält, die langfristig einen hohen Durchfluss und eine hohe Rückhalterate gewährleistet .
Was ZwitterCo-Membranen auszeichnet
Innovative Chemie
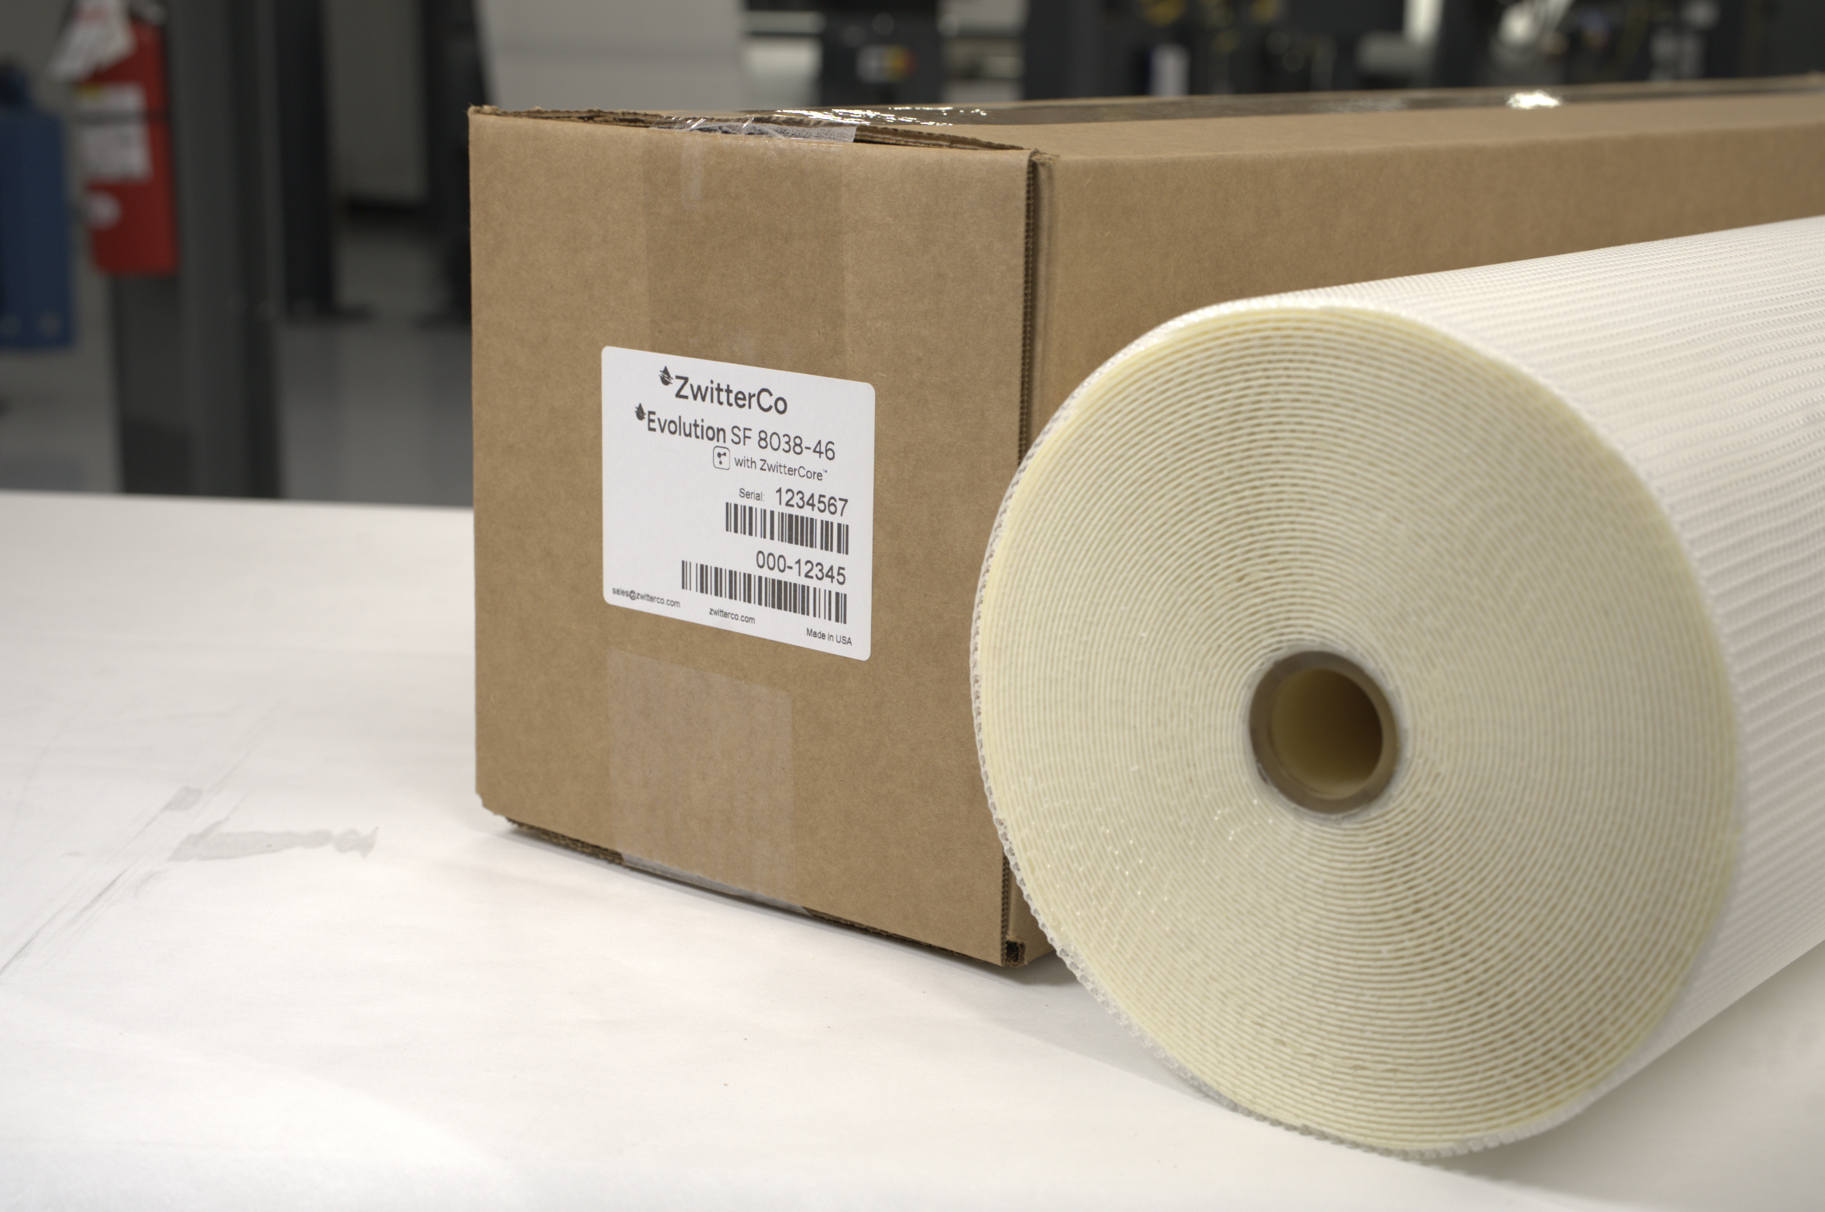
ZwitterCo-Membranen nutzen eine bahnbrechende zwitterionische Membrantechnologie mit einer doppelt geladenen, hydrophilen Oberfläche, die Proteine, Öle und andere organische Verbindungen, die in Lebensmittel- und Getränkeabfällen vorkommen, effektiv abweist. Diese Technologie minimiert die Anhaftung von Schmutzstoffen auf der Membranoberfläche und sorgt so für konstant hohe Durchflussraten und Betriebsstabilität über die gesamte Lebensdauer.
Betriebliche Vorteile
ZwitterCo-Membranen erfordern aufgrund ihrer Fouling-Resistenz häufig weniger Reinigungszyklen, was Systemausfallzeiten und Wartungskosten reduziert. Sie bewältigen außerdem Schwankungen in der Futterzusammensetzung – eine häufige Herausforderung bei der Lebensmittel- und Getränkeverarbeitung – effizienter als herkömmliche Membranen.
Überlegungen zum ROI
Dank einer längeren Membranlebensdauer und selteneren Reinigung können die Lösungen von ZwitterCo langfristig zu deutlichen Einsparungen führen. Angesichts strengerer Grenzwerte können diese Investitionen zudem dazu beitragen, Gebühren für Nichteinhaltung und Produktionsverzögerungen zu vermeiden.
Die steigende Nachfrage nach saubererem Abwasser und die Notwendigkeit, strengere Grenzwerte einzuhalten, machen die MBR+RO-Integration zu einer leistungsstarken Lösung für die Lebensmittel- und Getränkeindustrie. Durch den Einsatz der hochmodernen Membranen von ZwitterCo können Anlagen häufige Verschmutzungsprobleme bewältigen und den Betrieb optimieren. Dies gewährleistet letztendlich eine zuverlässige Einhaltung der Vorschriften bei gleichzeitiger Kostenkontrolle.
Sie möchten mehr erfahren? Kontaktieren Sie das Team von ZwitterCo für eine individuelle Bewertung Ihrer Abwasserbehandlungsanforderungen und entdecken Sie, wie unsere Membranlösungen Ihrer Anlage helfen können, die Einleitungsanforderungen zu erfüllen und sogar zu übertreffen.